Tin Tức
Dao Phay CNC Gia Công Thép – Cách Chọn Dao Phay Hợp Kim
Th11
Khi chọn dao phay CNC gia công thép, hai phôi có tên gần giống nhau vẫn có thể yêu cầu điều kiện cắt khác nhau nếu độ cứng hoặc trạng thái nhiệt luyện khác. Đọc hồ sơ phôi trước, sau đó xác định nguyên công đang cần bóc lượng dư, mở rãnh hay chạy tinh mặt thành. Từ đó mới so hình học lưỡi, vật liệu hợp kim, lớp phủ và khả năng thoát phoi của mã dao. Trong bài này, tình huống phay hốc được dùng để minh họa cách chọn dao và đọc phoi, tiếng cắt, vết mòn sau một lượt thử. Các ví dụ bên dưới dùng để đối chiếu với bản vẽ và điều kiện làm việc thực tế tại xưởng.
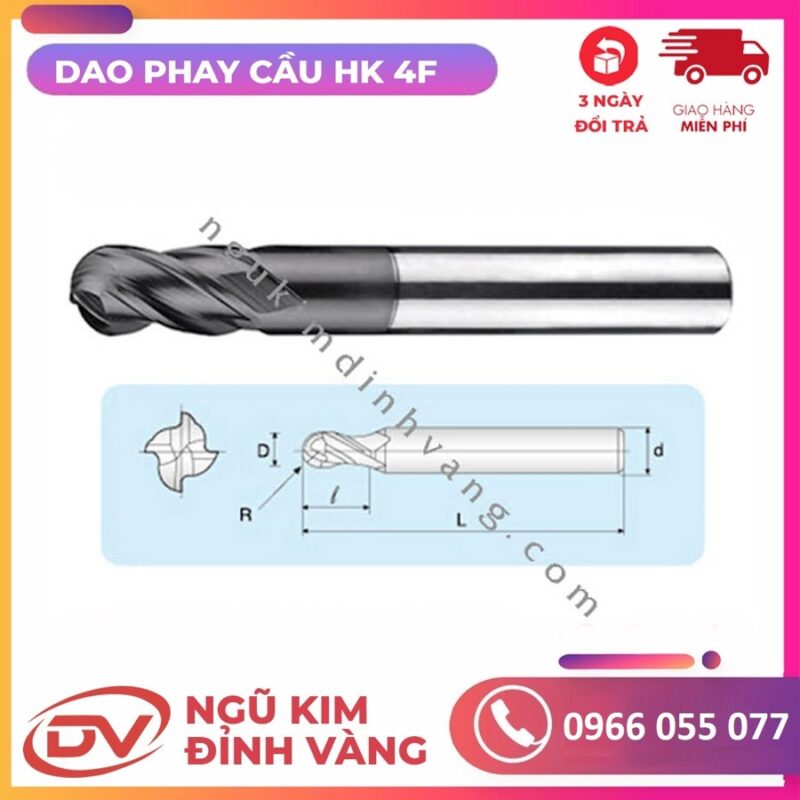
Ảnh tham khảo dao phay hợp kim; thông số cắt cần tra theo đúng mã dao và vật liệu phôi
Xem các mẫu đang giới thiệu tại Dao Phay Hợp Kim và Mũi dao phay CNC để đối chiếu kiểu chi tiết hoặc hình học dụng cụ.
Dao phay CNC gia công thép – nhận diện thép trước khi chọn dao
Kiểm tra cả lớp vảy cán, mối hàn hoặc bề mặt cắt gián đoạn. Các vùng này làm tải trên lưỡi thay đổi và ảnh hưởng lựa chọn hình học, độ khỏe góc và kiểu vào dao.
Chọn hình học theo tải cắt và thoát phoi
Chọn dao góc khỏe hoặc bo góc khi bề mặt chi tiết cho phép. Dùng dao có bán kính phù hợp nếu nguyên công cần giữ góc sắc hoặc bán kính chân quy định. Xem lớp phủ và loại nền hợp kim theo khuyến nghị đúng mã, vì tên lớp phủ riêng lẻ chưa đủ để dự đoán tuổi thọ.
Thiết lập cắt thô và phay tinh
Với cắt thô, xác định lượng dư, tải cắt và hướng thoát phoi. Đường chạy giữ góc ôm tương đối ổn định có thể hữu ích khi dao và phần mềm hỗ trợ. Kiểm tra vùng góc trong vì mức ăn dao có thể tăng khi đường chạy đổi hướng.
Với phay tinh, kiểm soát lượng dư đều, độ đảo và độ nhô. Đo kích thước sau lượt chạy thử và theo dõi ảnh hưởng của biến dạng chi tiết hoặc dao. Bề mặt đẹp ở chi tiết đầu cần được kiểm chứng qua độ ổn định của cả lô.
Đọc dấu hiệu khi chạy thử
Rung và vết sọc có thể liên quan đến độ cứng vững, kẹp phôi, độ nhô hoặc dải tốc độ. Kiểm tra gá và độ đảo trước khi điều chỉnh thông số. Nếu mẻ lưỡi xuất hiện ngay khi vào góc, kiểm tra điểm vào dao và mức ăn dao ở vùng đổi hướng.
Khi phoi bị cắt lại trong hốc, kiểm tra khả năng thoát phoi, đường chạy và phương thức cấp dung dịch hoặc khí theo hướng dẫn của dao. Ghi lại Vc, fz, ap, ae cùng ảnh lưỡi sau thử để trao đổi chính xác với nhà cung cấp.
Thông tin cần gửi khi chọn mã dao
Đối chiếu hình học dao với đường chạy
| Công việc | Thông tin cần kiểm tra | Rủi ro khi chọn sai |
|---|---|---|
| Phay rãnh kín | Khả năng cắt tâm, đường vào dao và dung tích chứa phoi | Kẹt phoi, quá tải khi vào rãnh |
| Phay cạnh cắt thô | Bề rộng ăn dao, độ nhô và độ cứng vững của gá | Rung, mẻ góc khi đổi hướng |
| Phay tinh thành đứng | Lượng dư đều, độ đảo và độ lệch dao | Thành côn hoặc sai kích thước |
| Phay mặt 3D | Dao cầu hoặc bo góc theo biên dạng và lượng dư | Vết bước ngang hoặc cọ gần tâm dao |
| Phay thép đã tôi | Độ cứng thực, vùng cắt và phạm vi catalogue của đúng mã | Mòn nhanh nếu vượt phạm vi ứng dụng |
Chạy thử theo từng bước
Bước 1. Xác nhận phôi và gá
Kiểm tra mác thép, độ cứng, lớp vảy hoặc vùng cắt gián đoạn. Đo độ đảo ở vùng gần lưỡi khi có phương tiện phù hợp. Giảm phần nhô đến mức cho phép tiếp cận chi tiết. Kiểm tra đường chạy tránh va đầu kẹp, đặc biệt với dao có cổ giảm.
Bước 2. Chọn điểm xuất phát từ catalogue
Lấy Vc, fz, ap và ae theo đúng mã dao và nhóm phôi. Tính n và Vf rồi đối chiếu giới hạn máy. Nếu điều chỉnh n vì giới hạn trục chính, tính lại Vf theo fz đã chọn. Nếu đường kính cắt hữu hiệu thay đổi trên biên dạng, xem hướng dẫn của hãng cho nguyên công đó.
Bước 3. Đọc kết quả và cô lập nguyên nhân
Ghi lại vị trí rung, mẻ hoặc lệch kích thước. Mẻ ở góc trong có thể trùng với lúc góc ôm tăng. Mòn không đều giữa các me là lý do để kiểm tra độ đảo và kẹp dao. Sau mỗi lần sửa, giữ các yếu tố còn lại ổn định để dễ so sánh kết quả.
Ví dụ chọn cho hốc thép có góc trong
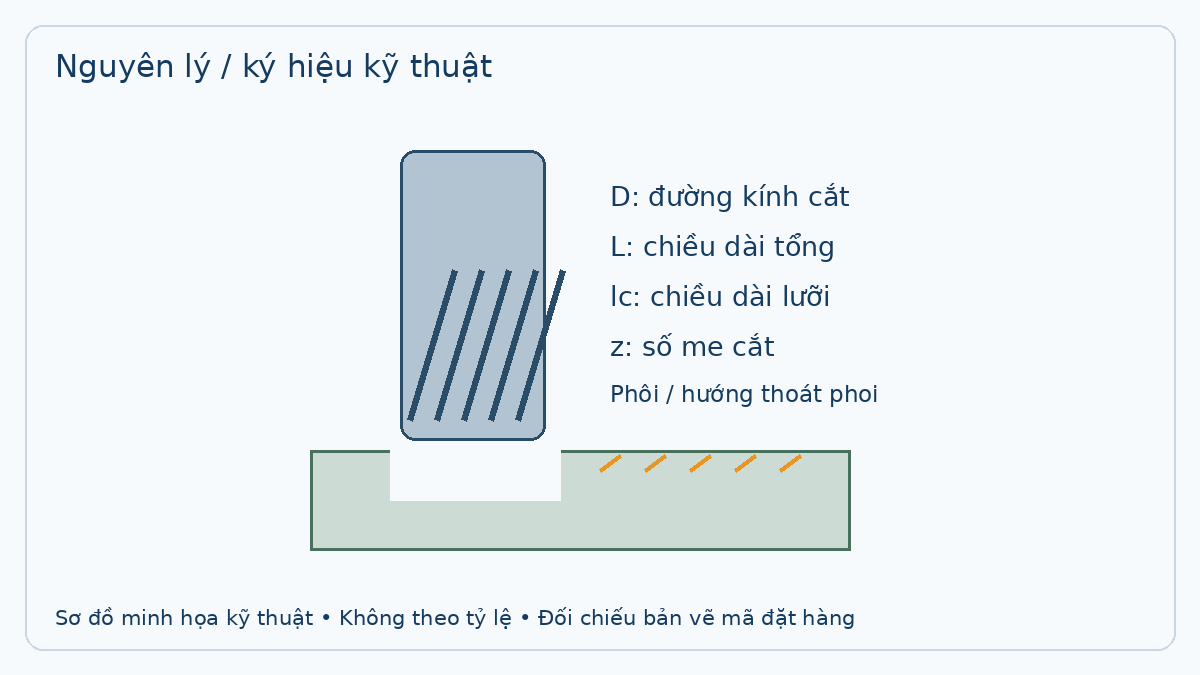
Sơ đồ minh họa thao tác, không phải ảnh gia công thực tế.
Tình huống áp dụng tại xưởng
Ghi nhật ký thử dao theo dấu mòn và vị trí gia công
Chia nhật ký thành thông tin phôi, gá dao, thông số và kết quả. Ghi đúng mác thép, độ cứng, vị trí cắt gián đoạn và trạng thái lượng dư. Với mỗi lượt thử, ghi chiều nhô, Vc, fz, ap, ae, phương thức thoát phoi và thời điểm quan sát cạnh cắt.
Nếu mẻ xảy ra ở góc trong, kiểm tra đường chạy tại điểm đổi hướng. Nếu có dấu mòn lệch giữa các me, kiểm tra độ đảo và tình trạng đầu kẹp. Khi so sánh hai loại dao, giữ các điều kiện còn lại đủ ổn định để xác định yếu tố gây khác biệt.
Đọc vết cắt trước khi điều chỉnh
Nếu vết rung tập trung ở góc hốc, xem độ nhô và lượng tiếp xúc khi vào góc trước khi đổi tốc độ trên cả đường chạy. Nếu lưỡi mòn tập trung tại một cao độ, đối chiếu chiều sâu cắt và vị trí tiếp xúc lặp lại. Chụp lưỡi theo đúng hướng giúp so giữa hai lần thử.
Câu hỏi thường gặp
Có nên mặc định dùng dao 4 me cho thép?
Số me phụ thuộc nguyên công, lượng ăn dao, hình học và đường thoát phoi. Xem khuyến nghị cho đúng mã dao.
Có thể giữ nguyên chế độ khi đổi đường kính dao không?
Tính lại tốc độ trục chính theo đường kính cắt và kiểm tra tải theo thông số catalogue của dao mới.
Có thể giữ cùng tốc độ khi chuyển sang thép đã tôi không?
Tra nhóm vật liệu, độ cứng và khoảng cắt của đúng mã dao. Điều kiện cắt của thép chưa tôi không mặc nhiên dùng được cho phôi đã tôi hoặc lớp bề mặt cứng.
Tham khảo thuật ngữ và nguyên lý tại Nguyên lý phay.
Kết luận và tư vấn lựa chọn
Giải pháp phù hợp bắt đầu từ việc hiểu điều kiện làm việc thực tế, sau đó đối chiếu bản vẽ và dữ liệu của đúng mã sản phẩm. Không nên chọn chỉ theo ảnh hoặc một thông số riêng lẻ. Khi thay đổi vật liệu, kích thước hay chế độ vận hành, hãy kiểm tra lại các điều kiện liên quan trước khi áp dụng cho cả cụm máy. Nếu cần đối chiếu sản phẩm, bạn có thể gửi bản vẽ, ảnh hiện trạng và yêu cầu sử dụng cho Ngũ Kim Đỉnh Vàng. Thông tin cụ thể sẽ giúp việc tư vấn sát với bài toán của bạn và hạn chế phải thay đổi sau khi mua.
Sản phẩm và tài liệu liên quan
Dao phay hợp kim · Dao phay hợp kim 4F · Dao phay hợp kim 2F
|
Tư vấn lựa chọn và báo giá dao phay cnc gia công thép Gửi nhu cầu để được tư vấn phù hợp. Báo giá · Zalo. CÔNG TY TNHH NGŨ KIM ĐỈNH VÀNG Địa chỉ: Số 171 Đường Lê Thị Trung, KP 1A, Phường An Phú, Hồ Chí Minh Website: ngukimdinhvang.com |